Электронная почта:kb@czgraphite.com
Телефон:+86 15533739372
Новости о графите предназначены в основном для пользователей отрасли, чтобы они могли делиться графитовыми материалами и изделиями, а также другой соответствующей технической информацией, чтобы клиенты могли быть в курсе тенденций и разработок в отрасли.
Время: 2026-10-05 02:36:39 Источник: Компания может ось G Углерод Технологии Ко., Лтд.
При выборе графитового тигля для высокотемпературных плавильных процессов одним из ключевых параметров, который часто определяет как тепловые характеристики, так и эксплуатационные расходы, является толщина стенки. Многие операторы считают, что более толстые стенки обеспечивают более длительный срок службы, тогда как другие отдают предпочтение тонким стенкам для более быстрого нагрева. На практике взаимосвязь гораздо сложнее. Толщина стенки напрямую влияет на скорость теплопередачи, равномерность температуры, энергопотребление и срок службы тигля. Понимание этих взаимосвязей позволяет инженерам и специалистам по закупкам принимать обоснованные решения, оптимизируя эффективность плавки без ущерба для долговечности. В этой статье рассматриваются физические основы влияния толщины стенки, сравниваются конструкции с тонкими и толстыми стенками, а также приводятся практические рекомендации по подбору геометрии тигля в соответствии с конкретным типом печи и плавильным материалом.
Высокая теплопроводность графита (обычно 100–150 W/m·K) делает его отличным материалом для передачи тепла. Однако стенка тигля одновременно выполняет функции теплопроводника и тепловой массы. Более толстые стенки увеличивают общую тепловую массу, поэтому для нагрева стенки до необходимой температуры требуется больше энергии. Поглощение этой тепловой энергии задерживает передачу энергии к загружаемому материалу, снижая эффективную скорость нагрева. Напротив, более тонкая стенка уменьшает тепловую массу, обеспечивая более быстрое проникновение тепла и сокращение продолжительности цикла.
Однако эта зависимость не является линейной. Например, стенка толщиной 5 мм может нагреваться до заданной температуры за 60% времени, необходимого для стенки толщиной 10 мм, но при той же подводимой мощности более тонкая стенка также достигает более высокой пиковой температуры, что потенциально ускоряет окисление и повышает риск термического удара. Основной компромисс заключается между скоростью нагрева и конструкционной прочностью. Для процессов с быстрыми температурными циклами толщину стенки необходимо тщательно рассчитывать, чтобы сбалансировать тепловую реакцию и механическую целостность.
Тепло от источника нагрева печи (резистивных нагревательных элементов или индукционных катушек) сначала нагревает внешнюю поверхность тигля. Затем теплопроводность передает тепло через стенку к внутренней поверхности, откуда оно передается загружаемому материалу посредством излучения и конвекции. Увеличение толщины стенки увеличивает длину пути теплопроводности и повышает температурный градиент по толщине стенки. Согласно закону Фурье, при одинаковой разнице температур более толстая стенка обеспечивает меньший тепловой поток при прочих равных условиях. Это означает, что более толстые стенки по своей природе ограничивают максимально достижимую скорость нагрева.
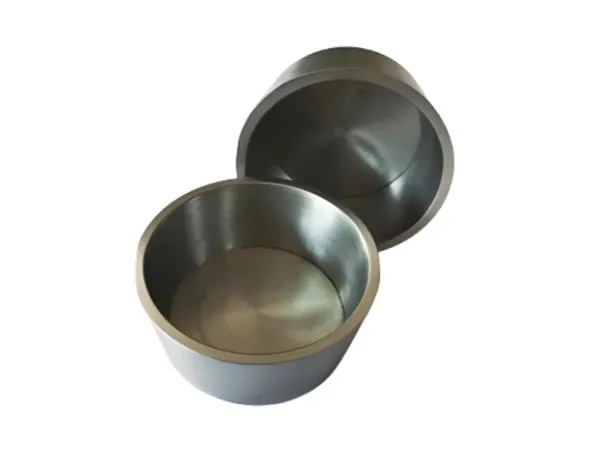
Следующее сравнение показывает практические последствия выбора толщины стенки с учетом реальных условий эксплуатации.
Тонкостенные графитовые тигли идеально подходят для плавки небольших партий, рафинирования драгоценных металлов и лабораторных процессов, где приоритетом являются быстрый нагрев и охлаждение. Индукционные печи, в которых тепло непосредственно генерируется в загружаемом материале, особенно хорошо подходят для использования тонких стенок, поскольку самому тиглю не требуется накапливать большое количество тепловой энергии. Например, плавка золота или серебра в тигле со стенкой толщиной 5 мм может сократить продолжительность цикла до 40% по сравнению с тиглем толщиной 10 мм, что значительно увеличивает производительность.
Тигли с толстыми стенками (8–15 мм) рекомендуются для крупносерийного производства, плавки металлов с высокой температурой плавления, таких как сталь или никелевые сплавы, а также для печей с интенсивным окислением. Дополнительная масса поглощает термический удар при быстрой загрузке и обеспечивает больший запас по толщине при постепенном разрушении стенки вследствие окисления. При непрерывной эксплуатации более толстая стенка обеспечивает стабильную работу на протяжении тысяч циклов, что оправдывает более высокую первоначальную стоимость.
Для правильного выбора следует учитывать следующие факторы:
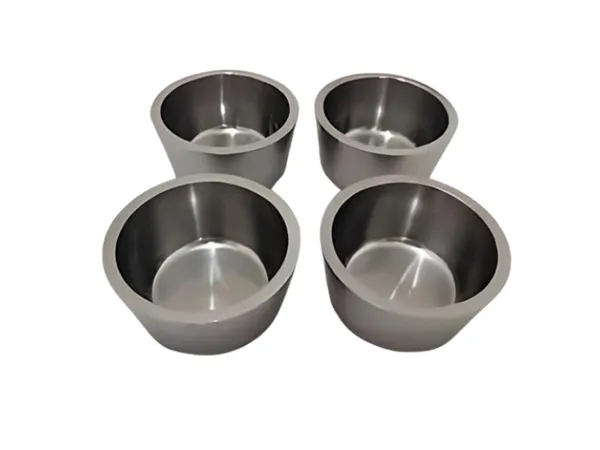
Cangzhou Carbon, надежный производитель высокочистых графитовых тиглей, предлагает широкий выбор толщины стенок, адаптированный к конкретным технологическим процессам. Благодаря применению передового изостатического формования и стабильной технологии графитизации каждый тигель проектируется для обеспечения предсказуемых тепловых характеристик. Техническая команда компании помогает клиентам выбрать оптимальную геометрию с учетом мощности печи, температуры расплава и планируемой производительности. Независимо от того, требуется ли вам тонкостенный тигель толщиной 4 мм для индукционной плавки медных сплавов или усиленная модель толщиной 12 мм для литья стали, Cangzhou Carbon обеспечивает сертифицированное качество с документально подтвержденными показателями теплопроводности и механической прочности.
Для нестандартных применений Cangzhou Carbon может изготавливать тигли с переменной толщиной стенки (коническим профилем), чтобы концентрировать тепло в необходимых зонах или усиливать участки с повышенным износом. Компания также поставляет тигли с защитными покрытиями для снижения окисления, что позволяет использовать более тонкие стенки без сокращения срока службы. Такая гибкость помогает клиентам добиться оптимального баланса между эффективностью нагрева и долговечностью с учетом конкретных условий эксплуатации.
Таким образом, толщина стенки графитового тигля не является универсальным параметром. Она напрямую влияет на эффективность нагрева, энергозатраты, равномерность температуры и срок службы тигля. Понимая физические закономерности и оценивая конкретные рабочие параметры, вы сможете выбрать тигель, который обеспечит оптимальное сочетание производительности и экономичности. Сотрудничество с опытным поставщиком, таким как Cangzhou Carbon, обеспечивает доступ к профессиональным рекомендациям и стабильному качеству, помогая максимально эффективно использовать плавильное оборудование.

 English